


Filme de PTFE virgem versus filme de PTFE gravado: energia de superfície, umedecimento e ligação
Engenheiros e equipes de compras frequentemente nos pedem para comparar o filme virgem de PTFE raspado e o filme de PTFE gravado. Ambos os produtos são fabricados a partir de politetrafluoretileno, mas diferem fundamentalmente em energia superficial, comportamento de umedecimento e desempenho de ligação adesiva. Essas três propriedades relacionadas à superfície determinam se um filme irá aderir a adesivos, aceitar impressão ou servir como uma superfície de liberação confiável.
Como um fabricante experiente de fluoroplásticos, produzimos internamente ambos os formatos de filme e ajudamos clientes de todos os setores a escolher o material certo para juntas, circuitos flexíveis, revestimentos de liberação e conjuntos colados. Você pode navegue por toda a linha de produtos em nosso site para explorar filmes de PTFE e materiais fluoroplásticos relacionados. Este artigo fornece uma comparação técnica lado a lado com base em critérios práticos de engenharia.
O que são filme virgem de PTFE raspado e filme de PTFE gravado?
Filme virgem de PTFE raspado
O filme virgem de PTFE raspado é produzido descascando camadas finas e contínuas de um tarugo de PTFE comprimido e sinterizado usando uma lâmina de precisão. O termo "virgem" significa que o material não contém cargas, pigmentos ou auxiliares de processamento, preservando assim todo o desempenho intrínseco do PTFE: máxima inércia química, ampla tolerância à temperatura, alta rigidez dielétrica e um coeficiente de atrito extremamente baixo. Sua energia superficial é de aproximadamente 18 a 20 mN/m, um dos valores mais baixos entre os polímeros sólidos. É por isso que a água forma gotículas quase perfeitas e os adesivos convencionais não molham a superfície.
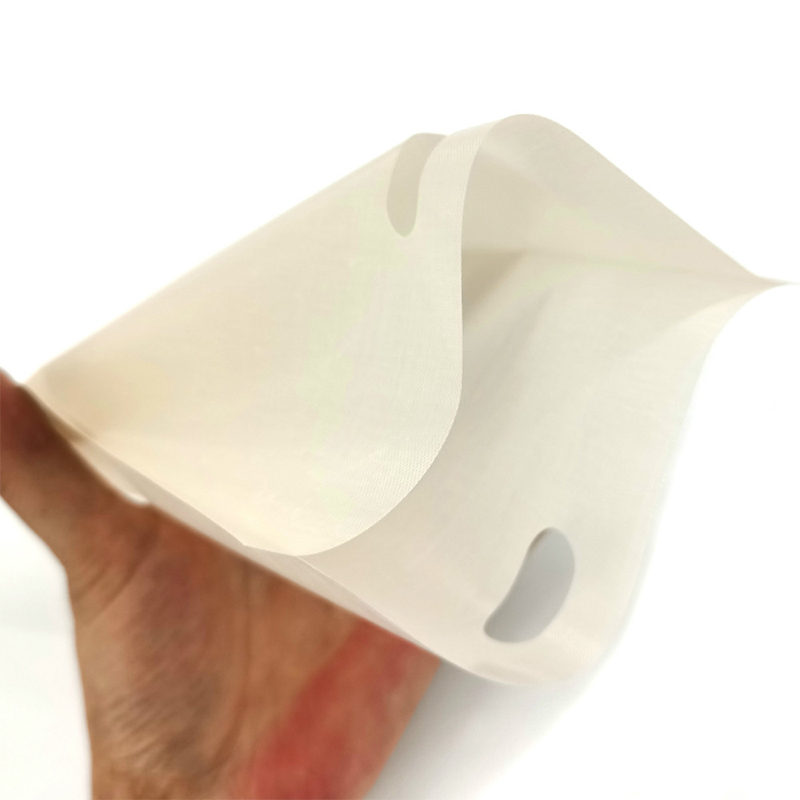 Filme virgem de PTFE raspado for High-Purity Insulation Applications Este filme virgem de PTFE raspado oferece uma superfície lisa e sem enchimento, com total resistência química e estabilidade térmica. Ele é adequado para isolamento eletrônico, vedações, dispositivos médicos e revestimentos removíveis, e suas tolerâncias precisas de espessura o tornam uma escolha de material versátil. Ver Produto →
Filme PTFE gravado
O filme de PTFE gravado começa como um filme de PTFE raspado ou fundido e depois recebe um tratamento químico de superfície. Um condicionador à base de sódio remove átomos de flúor da camada molecular mais externa e introduz grupos funcionais contendo oxigênio. O tratamento também cria uma textura microscopicamente áspera. Juntas, essas mudanças aumentam a energia superficial para 40 a 52 mN/m, melhorando drasticamente a molhabilidade e criando locais de ancoragem para adesivos. A superfície tratada normalmente aparece em marrom escuro ou bronze, enquanto o filme a granel mantém sua resistência química e estabilidade térmica.
 Filme PTFE gravado with Sodium Naphthalene Surface Treatment Este filme de PTFE quimicamente gravado ganha uma alta energia superficial para uma ligação adesiva forte, ao mesmo tempo que mantém o baixo atrito e a resistência térmica do PTFE. Ele permite a laminação confiável de metais, borracha e outros substratos para usos industriais exigentes. Ver Produto →
Energia superficial: a propriedade que controla a ligação
A energia superficial é a quantidade termodinâmica que governa como os líquidos se espalham por um sólido. Quando um líquido tem uma tensão superficial menor que a energia superficial do sólido, ele molha a superfície e forma contato contínuo. Quando a energia superficial do sólido é menor, o líquido forma gotas e não consegue estabelecer o contato íntimo necessário para a adesão. O PTFE fica no extremo inferior desta escala, e é por isso que o filme não tratado resiste à molhagem e à ligação de forma tão eficaz.
A tabela abaixo compara as características típicas da superfície de ambos os formatos de filme.
| Propriedade de superfície | Filme virgem de PTFE raspado | Filme PTFE gravado |
|---|---|---|
| Energia superficial (mN/m) | 18-20 | 40-52 |
| Ângulo de contato com água | 108-115 graus | 50-75 graus |
| Molhabilidade | Muito baixo | Bom |
| Aderência adesiva | Pobre sem tratamento | Excelente |
A explicação química é direta. O PTFE é composto de ligações carbono-flúor extremamente estáveis que são altamente apolares. Esta estrutura confere ao material o seu carácter antiaderente. O ataque químico substitui alguns átomos de flúor por grupos funcionais polares, como grupos carbonila e carboxila, aumentando a energia superficial e dando aos adesivos uma superfície quimicamente receptiva.
Comportamento de molhar na prática
A umectação é a primeira etapa em qualquer processo de colagem, impressão ou revestimento. Se um líquido não molhar a superfície, nenhuma força adesiva criará uma junta durável. A medição do ângulo de contato é a forma padrão de quantificar o comportamento de molhamento.
Molhar em Filme Virgem de PTFE Descascado
No filme virgem de PTFE raspado, o ângulo de contato com a água normalmente mede 108 a 115 graus. Líquidos com alta tensão superficial, incluindo a maioria dos adesivos e tintas, formam gotículas que ficam no topo do filme com área de contato mínima. Esse comportamento é ideal para aplicações de desmoldagem, como cintas de selagem a quente, revestimentos de moldes e coberturas antiaderentes, mas é um sério obstáculo para qualquer processo que exija ligação adesiva.
Umedecimento em filme de PTFE gravado
A gravação reduz o ângulo de contato para aproximadamente 50 a 75 graus. Os adesivos epóxi, acrílicos e cianoacrilato agora se espalham uniformemente pela superfície e fluem para a camada micro-rugosa criada pelo ácido. Uma vez curado, o adesivo interliga-se mecanicamente com estas características microscópicas, ao mesmo tempo que forma ligações químicas com os grupos polares. É por isso que o filme de PTFE gravado é a escolha padrão para aplicações de colagem. Nosso análise detalhada da colagem de filme de PTFE gravado explica o mecanismo de superfície no nível microscópico.
Conclusão importante: a energia superficial controla se um líquido molhará o filme; a microrrugosidade gravada e a química polar controlam se a umectação se torna uma ligação forte e durável.
Comparação de ligação adesiva
Colagem com Filme Virgem de PTFE Descascado
A ligação adesiva direta ao filme virgem de PTFE raspado não tratado raramente é bem-sucedida. A energia superficial de 18 a 20 mN/m é simplesmente muito baixa para que os adesivos estabeleçam o contato molecular necessário para a adesão. Mesmo os adesivos estruturais de alto desempenho serão facilmente removidos. Os engenheiros normalmente usam uma destas soluções alternativas: fixação mecânica com rebites ou braçadeiras, soldagem térmica, pré-tratamento de plasma ou corona ou ataque com sódio no local. Cada opção acrescenta complexidade e custo ao processo, e a consistência dos resultados depende muito da habilidade do operador e da qualidade do equipamento.
Colagem com filme de PTFE gravado
O filme de PTFE gravado elimina o gargalo na preparação da superfície. Os adesivos epóxi geralmente oferecem as mais altas resistências de adesão, e os testes de cisalhamento ou descascamento mostram valores várias vezes superiores aos do PTFE não tratado. A camada gravada é mecanicamente durável o suficiente para o manuseio normal durante a montagem, mas deve ser protegida da luz UV, contaminação por solvente e abrasão excessiva até que a ligação seja feita. Quando armazenado e manuseado corretamente, o filme de PTFE gravado fornece uma superfície consistente e aderente que se adapta perfeitamente à produção.
As aplicações comuns de colagem adesiva para filme de PTFE gravado incluem circuitos flexíveis, interruptores de membrana, juntas coladas a flanges de metal e revestimentos de PTFE para equipamentos de processamento químico.
Guia de aplicação: qual filme você deve escolher?
Escolha filme virgem de PTFE descascado quando
- O filme deve permanecer antiaderente para revestimentos removíveis, revestimentos de molde ou cintas de selagem térmica
- Pureza química e zero extraíveis são especificações críticas
- É necessário isolamento elétrico com propriedades dielétricas consistentes
- A peça será fixada mecanicamente, soldada ou fixada em vez de colada com adesivo
- Você precisa de uma ampla faixa de espessura com boa estabilidade dimensional para juntas, diafragmas ou fitas
Escolha filme PTFE gravado quando
- O filme deve ser colado a substratos de metal, plástico ou compósito
- Sua montagem requer resistência adesiva estrutural
- A aplicação envolve circuitos impressos flexíveis, interruptores de membrana ou laminação de sensores
- Você deseja eliminar uma etapa interna de tratamento com sódio ou plasma
- Impressão, marcação ou revestimento serão aplicados diretamente na superfície do filme
Ambos os tipos de filme estão disponíveis em diversas espessuras e larguras. Se você não tiver certeza de qual formato se adapta ao seu processo, comece com os requisitos de propriedades de superfície da sua aplicação. As necessidades de isolamento elétrico e antiaderente apontam para filme virgem de PTFE descascado; as necessidades de colagem e laminação apontam para filme de PTFE gravado.
Perguntas frequentes
Q1: O filme virgem de PTFE raspado pode ser colado com adesivo?
Somente após ativação de superfície. O filme raspado não tratado tem uma energia superficial de 18 a 20 mN/m, que é muito baixa para a maioria dos adesivos molharem. O condicionamento com sódio, o tratamento com plasma ou o tratamento corona devem ser aplicados primeiro na área de colagem.
Q2: A gravação enfraquece as propriedades mecânicas do filme de PTFE?
Não. A reação de ataque afeta apenas os poucos mícrons superiores da superfície. O filme a granel mantém sua resistência à tração, alongamento, resistência química e classificação de temperatura. A camada gravada em si é um tanto delicada e deve ser protegida da abrasão e da exposição aos raios UV.
Q3: Por quanto tempo o filme de PTFE gravado pode ser armazenado antes da colagem?
O filme de PTFE gravado deve ser colado dentro de três a seis meses após a produção, quando armazenado em ambiente fresco, escuro e seco. A atividade superficial diminui gradualmente ao longo do tempo à medida que os contaminantes transportados pelo ar e a oxidação afetam os grupos polares. Sempre verifique a molhabilidade com um teste de ângulo de contato com água antes de unir um lote armazenado.
Q4: Ambos os filmes podem suportar altas temperaturas?
Sim. Tanto o filme virgem de PTFE raspado quanto o filme de PTFE gravado podem operar continuamente em temperaturas acima de 260 graus Celsius (500 graus Fahrenheit) porque o tratamento de ataque químico modifica apenas a superfície. A resistência à temperatura do polímero base permanece inalterada. Lembre-se de verificar também a classificação de temperatura do seu adesivo, já que a maioria dos adesivos tem limites de serviço mais baixos que o PTFE.


Envie-nos uma mensagem agora mesmo!

- Telefone: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Morada: Nº 18, Yongxin East Road, distrito de Gaogang, cidade de Taizhou, província de Jiangsu, China.
Direitos autorais © Yaxing Plastic Industry Co., Ltd. Todos os direitos reservados. Fabricantes de produtos personalizados da série PTFE de precisão de alta qualidade 