


Como o filme PTFE é fabricado? O processo de produção completo explicado claramente
Se você está tentando entender como o filme de PTFE é fabricado, a resposta começa com um polímero que não pode ser derretido e extrudado como os termoplásticos comuns. Toda a cadeia de produção é construída em torno de dois processos fundamentalmente diferentes: fabricar a resina PTFE e depois converter essa resina em um filme fino e uniforme. Este artigo segue cada etapa conforme ela acontece dentro de uma fábrica profissional de filme de PTFE.
A química por trás da fabricação de filmes de PTFE: do clorofórmio à resina
A produção de filmes de PTFE começa com a síntese de tetrafluoroetileno (TFE), não com uma linha de extrusão de filmes.
A rota começa com clorofórmio e fluoreto de hidrogênio, que é produzido pelo tratamento do espatoflúor com ácido sulfúrico. O clorofórmio reage com o fluoreto de hidrogênio para produzir clorodifluorometano (HCFC-22). Quando o HCFC-22 é aquecido acima de 600 graus C, ele se quebra em TFE, o monômero que mais tarde forma o politetrafluoroetileno.
A etapa de polimerização é um processo radical realizado sob alta pressão em reatores de aço inoxidável. A polimerização em suspensão produz resina granular, que é a matéria-prima para desbaste. A polimerização por dispersão produz pó fino ou dispersão aquosa, que é a matéria-prima para tecidos revestidos de PTFE, fitas e malhas impregnadas.
Definição chave: O filme de PTFE raspado é feito de um cilindro sólido e sinterizado que é raspado com uma lâmina afiada em uma folha contínua. É um processo subtrativo, não baseado em fusão.
Etapa 1 da fabricação do filme PTFE: moldagem por compressão e sinterização
Antes que uma única folha de filme de PTFE possa ser raspada, a resina deve ser compactada em um cilindro sólido e sinterizada.
A resina granular de PTFE é pesada, despejada em um molde cilíndrico e prensada a 50 a 100 MPa. A pré-forma resultante é então carregada em um forno de sinterização e aquecida a 370 a 380 graus C. Nessa temperatura, as partículas de resina se fundem em um bloco denso e homogêneo.
A taxa de resfriamento é mais importante do que a maioria dos compradores espera. Se um tarugo grande esfriar muito rapidamente, tensões internas criam microfissuras que aparecem como defeitos superficiais no filme acabado. Um tarugo com diâmetro de 100 a 250 mm normalmente precisa de 24 a 48 horas para esfriar com segurança.
O diâmetro do tarugo também limita a largura do filme. Um tarugo de 300 mm pode produzir tiras de filme com cerca de 250 mm de largura após o corte das bordas. É por isso que alguns fornecedores podem oferecer filmes de PTFE de grande largura e outros não.
Etapa 2 da fabricação do filme PTFE: eliminando o tarugo sinterizado
Skiving é o método dominante para a produção de filme de PTFE porque o PTFE não pode ser extrudado em um filme fino por extrusão por fusão convencional.
Um torno de precisão segura o tarugo sinterizado enquanto uma lâmina afiada se move ao longo de sua superfície. O ângulo da lâmina, a taxa de avanço e a velocidade do fuso controlam a espessura final do filme e a rugosidade da superfície. Em uma máquina bem configurada, a lâmina geralmente é ajustada entre 15 e 25 graus. Um ângulo agudo pode deixar arranhões, enquanto um ângulo cego cria marcas de vibração.
As espessuras típicas de filme raspado variam de 0,02 mm a 0,50 mm. Fábricas com equipamentos controlados por CNC podem manter tolerância de espessura de /-0,01 mm. Este é o nível de precisão necessário para juntas, revestimentos de linhas químicas e suporte de fita.
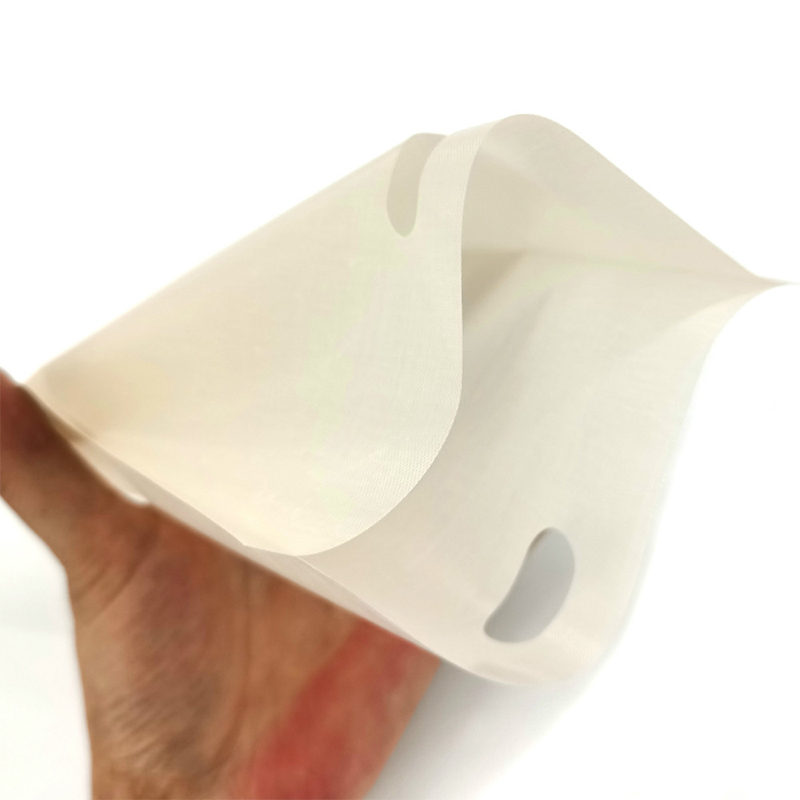 Filme PTFE raspado para aplicações de precisão Este filme de PTFE raspado oferece tolerâncias de espessura restritas e uma superfície lisa, tornando-o adequado para juntas, revestimentos e suporte de fita. Seu isolamento elétrico e resistência química ampliam seu uso em eletrônicos e dispositivos médicos. Ver Produto →
Faixas típicas de espessura de filme por método de fabricação
Etapa 3 da fabricação do filme PTFE: gravação e tratamento de superfície
O filme de PTFE não tratado tem uma energia superficial de cerca de 18 a 20 dinas/cm, o que torna impossível a ligação com adesivos padrão.
Para melhorar a adesão, os fabricantes aplicam um tratamento de ataque com naftaleno sódico. O filme fica marrom escuro ou preto e o processo cria uma superfície micro rugosa com grupos polares. A energia superficial aumenta acima de 50 dinas/cm, permitindo que os adesivos acrílicos e de silicone se fixem firmemente.
A profundidade da gravação deve ser equilibrada. O ataque excessivo enfraquece o filme, enquanto o ataque insuficiente causa baixa resistência de união. A maior parte do filme gravado é produzida em rolos e depois cortada na largura. Como o agente de ataque químico é reativo, o ataque químico em larga escala requer tratamento controlado de resíduos, o que adiciona outra camada de qualificação do fornecedor quando você audita uma fábrica.
 Filme PTFE gravado para colagem forte Com superfície tratada com naftaleno sódico, este filme de PTFE gravado melhora a adesão a metais e borrachas. É essencial para fitas e compósitos de alta temperatura, onde uma ligação confiável é crítica. Ver Produto →
Controle de qualidade na fabricação de filmes de PTFE
A confiabilidade do filme PTFE é definida por parâmetros mensuráveis: densidade, tolerância de espessura, resistência à tração e rigidez dielétrica.
Uma planta com certificação ISO 9001 testa cada lote quanto à densidade, que deve ficar entre 2,13 e 2,19 g/cm3. A resistência à tração do filme de PTFE virgem varia de 20 a 35 MPa dependendo da orientação. A rigidez dielétrica, para um filme de 0,1 mm, é geralmente superior a 60 kV/mm.
| Propriedade | Valor padrão |
| Densidade (g/cm3) | 2.13-2.19 |
| Tolerância de espessura (mm) | /-0,01 |
| Resistência à tração (MPa) | 20-35 |
| Rigidez dielétrica (kV/mm, filme de 0,1 mm) | Acima de 60 |
| Energia superficial, não tratada (dinas/cm) | 18-20 |
| Energia superficial, gravada (dinas/cm) | Acima de 50 |
Filme FEP e a alternativa de elenco: o que os compradores precisam saber
O filme FEP não é raspado; é extrudado por fusão ou fundido porque o FEP é um fluoropolímero processável por fusão.
O filme FEP é transparente, possui alta transmitância de luz e é a camada de liberação padrão para impressoras 3D que utilizam resina UV. Um filme de liberação FEP de 100 mícrons é a espessura mais comum no mercado de impressão 3D. A transmitância da luz é normalmente superior a 95% e afeta diretamente a precisão da impressão porque a luz UV deve passar através do filme sem se espalhar.
Uma pergunta comum de compra: o filme FEP pode substituir o filme PTFE em todas as aplicações? A resposta é não. O PTFE oferece melhor resistência química e uma faixa contínua de temperatura mais ampla, enquanto o FEP oferece clareza óptica e vedação térmica mais fácil. Para determinadas aplicações, esta comparação técnica entre PTFE e FEP o ajudará a decidir qual material se adapta à sua linha de produtos.
 Filme FEP de 100 μm para impressão 3D Com 96% de transmitância de luz e alta resistência à tração, este filme FEP garante uma cura eficiente da resina em impressoras LCD/DLP. Sua superfície antiaderente facilita a liberação e suporta alta qualidade de impressão. Ver Produto →
PTFE raspado film
Melhor para resistência química, serviço contínuo de -200 a 260 graus C e durabilidade sob condições adversas.
Filme FEP
Melhor para clareza óptica, selagem térmica e transmissão UV em impressão 3D e eletrônica.
FAQ: Perguntas sobre fabricação de filme PTFE
Qual é o método mais comum para fabricar filme de PTFE?
Skiving é o método mais comum e econômico. Ele usa um torno de precisão para descascar uma película fina e contínua de um cilindro de PTFE sinterizado. A calandragem de uma dispersão de PTFE é uma alternativa, mas é menos comum para filmes virgens.
O filme PTFE pode ser feito por extrusão?
O PTFE padrão não pode ser extrudado por fusão porque não derrete abaixo de sua temperatura de decomposição. FEP e PFA são processáveis por fusão, portanto seus filmes podem ser extrudados, mas o filme de PTFE é produzido por desbaste ou calandragem por dispersão.
Por que o filme de PTFE gravado fica marrom escuro?
A cor marrom escura vem do tratamento de ataque com naftaleno sódico. A reação remove átomos de flúor da superfície e introduz grupos contendo oxigênio, o que melhora a molhabilidade do adesivo sem afetar as propriedades de volume do PTFE.
Que tolerância de espessura pode ser esperada para o filme de PTFE raspado?
Com equipamento de desbaste controlado por CNC, é possível obter /-0,01 mm para espessuras de filme inferiores a 0,5 mm. Peça sempre o relatório de inspeção e não a reclamação do fornecedor.
Compreender como o filme PTFE é fabricado é o primeiro passo para selecionar um fornecedor confiável. Pergunte sobre o grau da resina, o perfil de sinterização, o equipamento de desbaste e se a gravação é feita internamente. Esses detalhes fazem a diferença entre filme consistente e variação de lote para lote.


Envie-nos uma mensagem agora mesmo!

- Telefone: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Morada: Nº 18, Yongxin East Road, distrito de Gaogang, cidade de Taizhou, província de Jiangsu, China.
Direitos autorais © Yaxing Plastic Industry Co., Ltd. Todos os direitos reservados. Fabricantes de produtos personalizados da série PTFE de precisão de alta qualidade 